 木智答AI已上线:实木家具生产难题随问随答,新用户注册送500积分 → 点击体验
干了二十多年实木家具,最常被客户和同行问的一句话就是:”师傅,我这家具裂了,是不是木头不行?”
先别急着下结论。实木家具上的”裂”,看着都是一条缝,来路却完全不一样——有的是木头自己裂的,有的是拼板的胶缝开了,还有的是结构设计没留余量被撑裂的。原因不同,补救方法天差地别,预防的路子也不一样。
今天这篇文章,把三种裂一次讲透:怎么判断、什么原因、怎么补救、怎么预防。不管你是开工厂的老板、车间里的师傅,还是家里买了实木家具的用户,都能对号入座。
一、先讲明白:实木为什么会开裂?
木头是”活”的。它里面有水分,会随着空气干湿变化吸水、失水,尺寸跟着胀缩。一块板从湿到干,弦向(顺着年轮切线方向)能收缩6%-12%,径向收缩3%-6%,纵向却只有0.1%-0.3%。
问题就出在这:木材各个方向的胀缩量不一样,各部位的水分跑得快慢也不一样。端头水分蒸发速度是板面的3-5倍,外面干了里面还湿着,收缩不同步,内部产生拉应力,应力超过木材自身的横纹抗拉强度,”啪”——裂了。还有一种”内裂”更隐蔽:干燥初期表面先干收缩、被内部湿材拉住,表面受拉内部受压;继续干燥后反过来,内部收缩被表面硬壳约束,内部受拉——这时候裂在木材内部,表面看着好好的,一刨开才看见缝。
所以记住一句话:实木开裂,根子十有八九在水。含水率没控制好、环境湿度剧烈变化、结构没给胀缩留余地,这三样占了开裂原因的八成以上。
二、3步判断:你遇到的是哪种裂?
裂缝会”说话”,关键看三个地方。
第一步:看裂缝长在哪、长什么样
| 裂缝类型 | 典型长相 | 常见部位 |
|---|---|---|
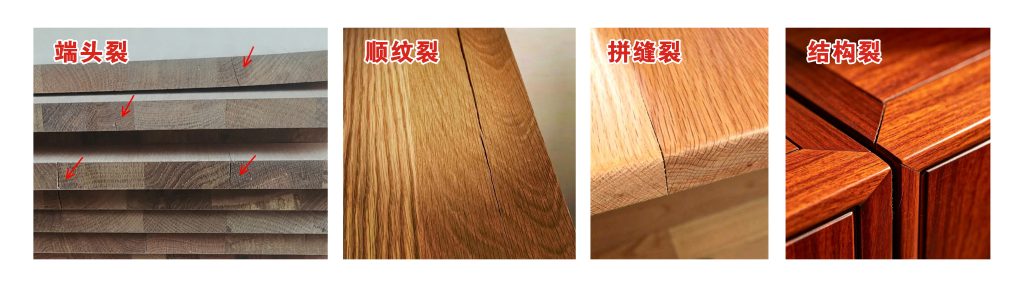
| 端头裂(端裂) | 从板材端面往里面延伸的短裂,像张嘴一样 | 桌面板两头、床板端头、立柱下端 |
| 板面顺纹裂 | 顺着木纹走的长缝,在同一块板的大面上 | 宽桌面板、柜门面板、弦切板大面 |
| 拼缝开胶 | 一条笔直的缝,正好在两块料的拼接线上 | 桌腿、立柱、横梁、粗方料(拼板后车圆刨方的零件) |
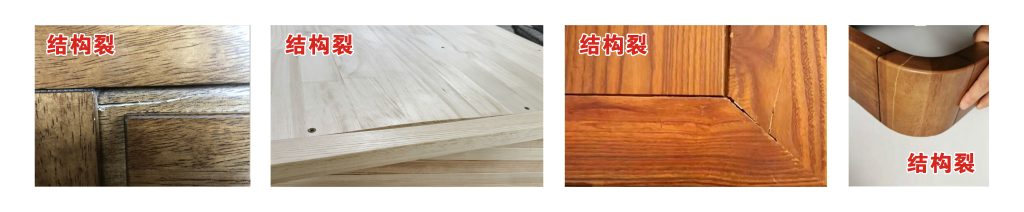
| 结构裂 | 出现在榫卯接口、螺钉孔、框架与芯板交接处 | 椅腿接合部、台面与立水连接处、门框内角 |
第二步:看木纹对不对得上(判断拼缝开胶最准)
这是老师傅的看家手法,简单到离谱:
顺着裂缝两边看木纹——
- 两边木纹对不上、颜色纹理明显是两块料 → 拼缝开胶。这条缝不是木头裂的,是两块木条之间的胶失效了。
- 两边木纹流畅连续、本来就是同一块料 → 木材自身开裂。
再配合两个小动作:
- 用手抠缝边:能感觉到硬壳、撬得起薄薄胶膜的,是胶缝;抠下来是木纤维碎末的,是木头。
- 滴一滴水:水不往里渗的(胶层不吸水),是胶缝;水很快渗进去的,是木头裂。
还有一个规律:顺纹理一条笔直贯通的长缝,十有八九是拼缝。真正的木材顺纹裂往往宽窄不均、缝内粗糙,能看到木纤维撕裂;胶缝则宽窄均匀、缝内光滑。
第三步:看开裂的部位和时机(判断结构裂)
- 裂缝正好在榫头、榫眼、螺钉孔周围 → 结构问题
- 桌面和架子连接处裂、螺钉孔周围发黑起缝 → 板子被螺钉锁死,胀缩没地方去,被撕裂了
- 框架门的芯板在框里裂、或把框架撑变形 → 伸缩缝没留,芯板膨胀卡死
- 椅子腿、床腿接合部开裂 → 榫卯配合或组装加压有问题
- 家具运到外地、换季、开暖气后集中出现 → 含水率与环境不匹配诱发的,重点查水
三步走下来,哪种裂基本就清楚了。
三、三种裂,原因各不一样
1. 木材自身开裂:含水率是罪魁祸首
端裂最常见。木材下料后端头不封,水分顺着导管往外跑,速度是板面的好几倍,端头剧烈干缩、内部还没收缩,拉应力直接把端头拉开。所以行里说”端裂大多是下料后头几天产生的,等你发现已经晚了”。
板面裂则多是这几种情况:
- 木材没干透就做:含水率超标,成品里水分继续蒸发,收缩开裂
- 含水率和使用地不匹配:南方做的家具运到北方,空气干燥,木材持续失水收缩。南方平衡含水率14%-18%,北方8%-12%,北方冬季供暖后室内湿度只有20%-30%、木材平衡含水率降到4%-6%,差出来的水分全要跑掉,裂缝就来了
- 干燥工艺太猛:干燥初期温度高、湿度低,表干里不干,内应力没释放,做完慢慢裂
- 使用环境恶劣:贴着暖气片放、空调出风口直吹、窗边暴晒、地暖烘烤,局部快速失水
2. 拼缝开胶:八成不是胶的问题,是工艺的问题
很多工厂一出开胶就骂胶不行,实际上按出现概率排:
| 原因类别 | 占比 | 典型问题 |
|---|---|---|
| 胶本身 | 30%-40% | 胶种选错(该用双组份拼板胶用了白乳胶)、胶过期变质、固化剂比例乱加、杂牌胶虚标D4等级 |
| 涂胶工艺 | 25%-30% | 涂胶量不够、涂得不均、端面没多涂、超开放时间才拼、单面涂胶偷懒 |
| 加压 | 15%-20% | 压力不够、时间太短假粘、夹具间距太大中间压不实、胶没固化就上机加工 |
| 含水率 | 10%-15% | 两块拼料含水率差太大(超过±2%),胀缩量不一样,胶缝被反复拉扯 |
| 结构与使用 | 5%-10% | 粗厚零件胶层固化慢、长期受潮、靠近热源、运输硬撬 |
说白了,胶只是背锅的,涂胶、加压、含水率没控制好才是常客。
3. 结构开裂:设计那天就埋下的雷
这种裂最冤——木头没问题、胶也没问题,是设计没给木材留”活路”:
- 没留伸缩缝:框架中间的芯板四周卡死,膨胀时没地方去,要么把框撑变形,要么自己裂。行话叫”伸缩缝是良心缝”,留没留、留多大,一眼看出厂家水平
- 螺钉锁死:实木板用圆孔螺钉直接固定在立水上,板子胀缩时动不了,结果只有两个——要么变形,要么撕裂。正规做法是螺钉孔开椭圆孔,让板子能滑动
- 横纹受力:木材横纹方向强度很低,承重部位让木纹横着受力,压久了必裂
- 榫卯接口没做防呆:平面直角榫卯再精密,横纹收缩总会在接口顶出细裂,有经验的厂家会在接口位开一条不超过1.5mm的工艺槽把裂”藏”起来
- 宽板硬上:又薄又宽的板直接拼直接用,胀缩量大,没有穿带、防变形槽、加固铁条这类辅助结构,时间长了非裂即翘
四、已经裂了,怎么补救?
先对号入座看程度,别上来就大动干戈:
细纹(小于0.2mm)——木粉+502补缝法,补完基本看不出来:
- 用240目以上砂纸磨同材质同颜色的木头,收集木粉(色差大了补完很明显)
- 木粉填进缝里,用刀片压实刮平
- 滴少量502瞬间胶,别多,多了渗出来留印
- 干透(10-15分钟)后顺木纹砂平
- 原木色补木蜡油,油漆面补色漆
中等缝(0.2-1mm)——注胶加压或木片楔入:
- 注胶法:注射器把稀胶(PU胶或稀释的拼板胶)注入缝内,外面夹紧,干后砂平。注胶前一定把缝里灰屑清干净
- 木片楔入法:找同材质薄木片,两面涂白乳胶敲进缝里敲实,24小时后刨平,剩余细缝再用木粉502收
宽缝(超过1mm)或大面积开胶——拆开重拼或换件:
- 拆开后旧胶层必须刨干净(两面各刨0.5-1mm露出新木面),新胶粘在旧胶上强度很差
- 零件已经变形、或车圆雕花件没法修的,直接换件,省心保质量
两条老师傅的经验,值钱:
- 新裂别急着修。刚开裂的家具应力还没释放完,修完可能接着裂。先观察1-3个月,等稳定了一次修到位。有些季节性细缝,到了雨季湿度上来自己就合上了
- 承重部位别凑合。桌腿、椅腿开胶开裂要及时修,那是会断腿出事的地方
五、怎么从源头预防?(工厂和用户各一份清单)
工厂端:五道关口把住,裂能少八成
- 控含水率:进厂必测,实木家具含水率控制在8%-12%(南方10%-12%、北方8%-10%);同一批拼板料含水率差控制在±2%以内;做外地订单,终含水率比使用地平衡含水率低2%-3%
- 给足养生期:木材到厂放7-15天适应车间环境再开料;粗加工后再放一放释放应力,硬木大料尤其不能省
- 及时封端:下料后第一时间在端头刷封端蜡、封端漆,端面吸水失水速度是平面3-5倍,这是防端裂性价比最高的一招
- 结构留活口:芯板留伸缩缝(每米宽留3-5mm)、台面螺钉用椭圆孔浮动固定、承重避开横纹受力、宽板加防变形结构
- 六面涂装:正面背面端面都封到位,别只做表面——背面不封漆,两面胀缩不一致,照样变形开裂
用户端:记住四条,家具多用十年
- 别放”绝地” :远离暖气片、空调出风口,避开阳光直晒
- 管住湿度:室内湿度保持40%-60%RH,冬天暖气房太干就开加湿器,梅雨季太潮就除湿
- 温柔伺候:别用湿淋淋的抹布擦,放热东西垫隔热垫,定期用木蜡油保养
- 心态放平:实木出现轻微细缝是木材天性,不是质量问题;北方暖气季、换季时尤其常见,小缝不影响使用,严重了再修
老师傅说几句掏心窝的
- “顺纹笔直一条缝,十有八九是拼缝” ——看到长直缝先看木纹对不对得上,别冤枉木头
- “端面不封,早晚出问题” ——桌腿立柱两头端面外露的,封端不到位,水分进进出出,拼缝迟早被拉开
- “宁让它缩,不让它胀” ——收缩最多有道缝,膨胀能把家具撑裂,所以伸缩缝、浮动结构一样不能少
- “南货北调要打招呼” ——南方做的家具发北方干燥地区,提前跟客户说明换季可能出现细缝,是正常现象,售后少扯皮
- “实木三分做七分养” ——工厂把含水率和结构做好,用户把环境湿度管好,开裂这事儿,基本就解决了
开裂这事,判断靠经验,预防靠体系。如果你在生产中正被开裂、开胶、变形问题困扰——比如同一批货反复出缝、换了胶还是开、南货北调投诉多——可以把具体情况(材种、部位、缝宽、批次)说来听听,帮你分析到底是水的问题、胶的问题还是结构的问题,对症下招。
木智答,家具厂随叫随到的”超级老师傅”,开料、拼板、机加、砂磨、组装、涂装、包装全工序难题,7×24小时在线答。
遇到开裂拿不准是哪一类?拍张照片发给「木智答AI」,帮你分清木材裂、拼缝开胶还是结构裂。新用户注册送 500 积分 → https://app.muzhida.cn