 木智答AI已上线:实木家具生产难题随问随答,新用户注册送500积分 → 点击体验
客户一个电话:”师傅,这桌子/柜门怎么翘了?”
实木家具变形翘曲,是客户投诉排名前三的老大难。但你知道吗?变形这事,看着都是”弯了”,来路却完全不一样——有的是板面弯成弓形叫翘曲,有的是横着弯成瓦片叫瓦变,还有的是四个角拧着不在一个面上叫扭曲。三种变形,原因不同,救法不同,预防的路子也两样。
今天这篇,从”为什么弯”到”怎么判断”到”怎么救”到”怎么防”,一次讲透。不管你是开厂的、做活的,还是家里买了实木家具的用户,都能找到答案。
一、先讲明白:实木为什么会变形?
实木变形,核心在于木材的”各向异性”——三个方向的胀缩率差得离谱:
| 方向 | 干缩率 | 通俗说 |
|---|---|---|
| 弦向(年轮切线方向,板宽方向) | 6%-12% | 缩得最猛,变形主力 |
| 径向(年轮半径方向,板厚方向) | 3%-6% | 缩一半 |
| 纵向(顺木纹,板长方向) | 0.1%-0.3% | 几乎不动 |
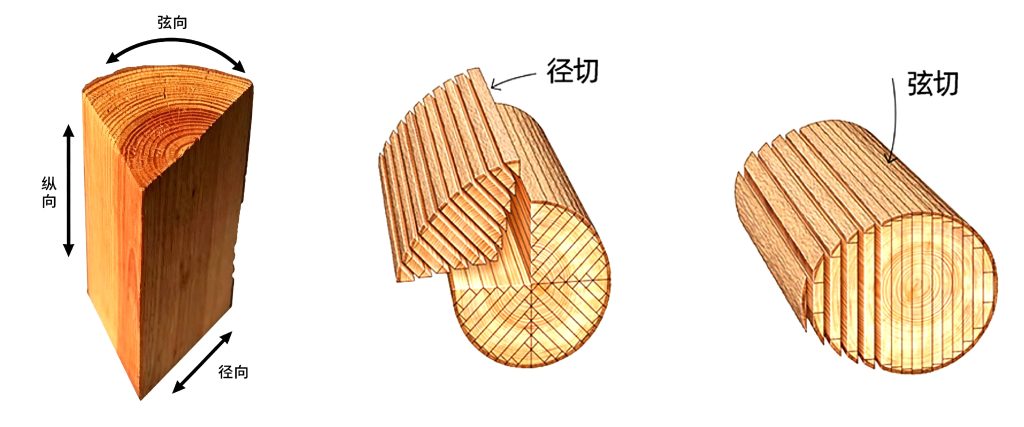
问题就出在这:弦向干缩是径向的2倍左右,纵向基本不动。板子含水率一变化,宽度和厚度的胀缩不同步,内应力就来了,应力释放不出来,板子就弯。
一句话总结:实木变形,根子在”水”和”方向差”——含水率没控住,各向胀缩又不对等,弯就弯了。
二、3秒判断:你遇到的是哪种变形?
变形会”说话”,看弯的方向就行。
| 变形类型 | 长什么样 | 常见部位 | 核心原因 |
|---|---|---|---|
| 翘曲(顺弯) | 顺着长度方向弯成弓形,中间高两头低或反过来 | 宽桌面、长柜门、床帮 | 板上下两面含水率不均、干燥应力未释放 |
| 瓦状变形(横弯) | 横着宽度方向弯成瓦片,两边翘中间凹 | 弦切板拼的桌面、柜门板、窄拼板 | 弦切板正反面干缩差大、拼接纹理方向没错开 |
| 扭曲(麻花) | 四个角不在一个面,像麻花拧着 | 大面积拼板、窄料宽拼的门板 | 木条本身有扭转纹、拼接面不垂直、加压不均 |
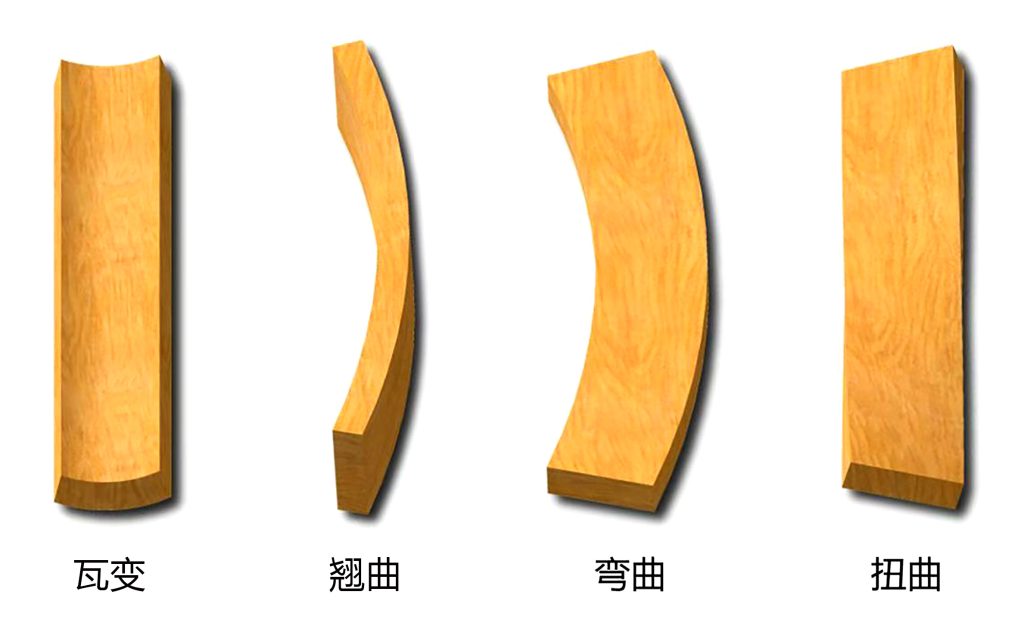
快速判断口诀:顺纹弯是翘,横纹弯是瓦,四角不平是扭。翘曲好救,瓦变能救,扭曲最难救。
再补几个判断小技巧:
- 看出现时间:拼完没几天就弯——大概率是工艺问题(加压不均、拼接面不直);放了几个月才弯——含水率或环境问题
- 看是个案还是整批:单片弯——个别料的事;整批都弯——工艺或设备系统有问题
- 看拼板纹理:翻开板子看相邻木条的弦面朝向,都朝同一个方向的,瓦变风险翻倍
三、三种变形,原因要分开讲
1. 翘曲:两面水分”一快一慢”
板子正面干、反面湿(或反过来),干的一面收缩多、湿的一面收缩少,板子就朝湿的那面弯。常见原因:干燥没到位(外面8%里面还有14%,应力锁在里面);单面受潮(成品靠墙放,背面吸湿膨胀);正反面涂装一厚一薄,水分进出速度不同;堆垛不平整、垫条没对齐。
2. 瓦变:弦切板的”先天病”
弦切板靠近树皮的那面和靠近树心的那面干缩率不一样,一面缩多一面缩少,板子自然就弯——就像两片不同膨胀系数的金属片焊在一起,遇热就弯。
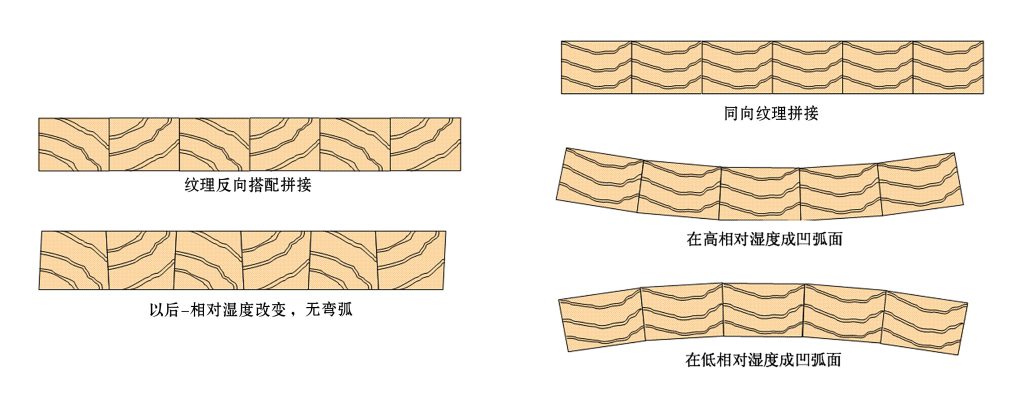
关键原因有三个:弦切板正反面干缩差是”胎里带”的,避不开只能控制;拼接纹理没反向,所有木条弦面都朝同一方向,变形叠加(如果相邻木条”背对背””面对面”拼,变形互相抵消);单片宽度过大,弦切板单片超过120mm瓦变风险明显增大,超过150mm基本是赌运气。
瓦变是拼板最常见也最头疼的变形,因为弦向干缩率本身就是径向的2倍。
3. 扭曲:料不直,拼出来一定扭
扭曲最麻烦,往往是料的问题叠加工艺问题:木条自带螺旋状扭转纹,拼进去就把整块板拧了;四面刨没调好,拼接面不是90度;料扭着往里塞、加压强行压平,应力没释放过几天就弹回来;堆放时垫条没对齐、放歪了。
4. 木材本身不均匀:胎里带的变量
前面讲的是工艺和环境,木材自己也有”先天不均匀”的问题——同一块板不同部位收缩率不一样,自然容易弯:
- 早材和晚材:一年中春天长的早材细胞大、密度低,夏天长的晚材细胞小、密度高,同一块板上密度不同→收缩不一致
- 心材和边材:靠近树心的心材密度高、收缩小,靠近树皮的边材密度低、收缩大,混拼在一起变形风险翻倍
- 节疤、斜纹、应力木:节疤周围纤维扭曲、斜纹料顺纹方向不直、应力木是树木受外力压迫形成的异常组织,这些都是局部变形的”定时炸弹”
选材建议:买料时翻一翻,避开节疤密集、纹理明显扭曲、心材边材色差大的料;拼板时心材边材分开拼、密度相近的料放一起。
四、已经变形了,怎么救?
先别慌,先判断严重程度。
| 变形程度 | 平整度偏差 | 处理建议 |
|---|---|---|
| 轻微 | 0.5mm/m以内 | 不用管,正常范围 |
| 轻度 | 0.5-1mm/m | 砂光、压刨处理即可 |
| 中度 | 1-2mm/m | 需要矫正 |
| 严重 | 2mm/m以上 | 矫正成本高,考虑降级使用 |
方法一:压重法(适合轻微翘曲/瓦变)
板子凸面朝上平放在平整平台上,上面压重物(石板、铁块、整摞板材都行),压3-7天,凸面喷少量水效果更好。垫板要平、重物要均匀,不然越压越歪。
方法二:加热+加压法(适合中度变形)
用热压机或热风枪/熨斗把凸面加热到60-80℃同时加压,木材受热软化、应力释放、加压定型。温度超100℃会碳化变色;必须等冷却再卸压,不然立刻反弹。
方法三:湿度调节法(针对含水率不均)
凹面太干就喷水或湿布敷让它吸湿膨胀,凸面太潮就通风干燥,配合加压效果更好。别直接淋太多水(容易发霉开胶),板件调平后要赶紧做封存处理——把水分进出通道封住,不然板子过几天又会重新吸湿变形。
方法四:机械加工法(适合厚度有余量的板)
变形不大直接压刨或砂光机刨平;稍大的先平刨一面再压刨定厚。会损失厚度——18mm的板刨掉2mm就只剩16mm,强度打折,太薄的板别走这条路。
方法五:背面开槽卸力法(针对瓦变)
在板背面(凹面)开几条槽释放横向内应力:槽深约板厚1/3、宽3-5mm、间距100-200mm,开完再压一压效果更好。只能开背面,槽别太深。
方法六:框架加固法(结构性补救)
板背面加穿带、横档或装金属防变形条(铝合金30×3mm或40×4mm),用结构把板”拉住”。更适合控制变形继续扩展,对已有的变形只能部分矫正。
不同变形对应的最优救法:
| 变形类型 | 推荐方法 | 矫正难度 | 效果预期 |
|---|---|---|---|
| 轻微翘曲 | 压重+湿度调节 | 低 | 好 |
| 中度翘曲 | 加热加压 | 中 | 较好 |
| 轻微瓦变 | 压重+背面开槽 | 中 | 好 |
| 中度瓦变 | 加热加压+开槽 | 较高 | 较好 |
| 轻微扭曲 | 反向扭+压重 | 较高 | 一般 |
| 严重扭曲 | 基本无解 | 极高 | 差,建议裁切利用 |
这几种情况别救了,直接认栽:
- 严重扭曲:麻花状的内应力极大,强行压平也会弹回来
- 变形量超过板厚1/10:20mm厚的板弯超2mm,刨平也太薄
- 伴随开裂:胶缝开了或木材裂了,压平了裂纹还在
- 承重件变形:桌腿、横梁弯了就不能用,安全第一
- 矫正后反复反弹:应力太大,别浪费时间
- 薄板(<8mm) :矫正了也容易再变,不值当
五、从源头预防:七道关口把变形降到最低
第一关:选材——从根上控制
- 选稳定材种:柚木、黑胡桃、榉木干缩率小、稳定性好;杨木、松木变形风险大,别用在大面积拼板上
- 优先径切板:径切板干缩率只有弦切板的一半,变形小很多,价格贵30-50%,按产品档次选
- 单片宽度别贪大:控制在80-120mm合适,超过150mm的弦切板瓦变风险大增
- 心材边材分开拼:两者收缩率不一样,混拼容易变形
第二关:干燥——最关键的一步
- 含水率必须达标:北方8%-10%,南方12%-14%,同一批拼板料含水率差控制在±2%以内
- 干燥曲线要合理:升温降温循序渐进,后期做养生处理释放应力;有条件用叉齿法、切片法做应力检测
- 防止二次受潮:干好的木材不淋雨、不直接放地上,车间湿度也要管
第三关:加工精度
- 拼接面必须平直、光滑、90度垂直,不能有波浪、凹坑、崩茬;四面刨、修边设备精度要保证。料方正了,拼出来自然就平
第四关:纹理搭配(零成本,费点心就行)
- 相邻木条 “背对背”或”面对面” 拼,弦面朝向相反,变形互相抵消;密度相近的料放一起拼,胀缩率接近
第五关:拼板后养生
- 拼好的板别急着精加工,平整堆放、上面适当压重物;养生期夏天3-5天,冬天7-10天;粗加工后也放一放再精加工
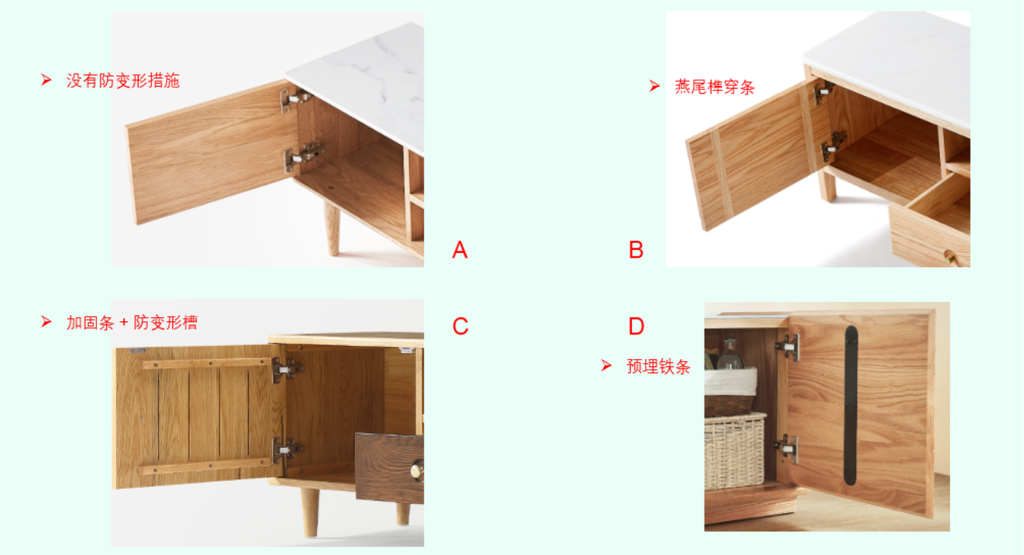
第六关:结构措施
- 穿带:板背面开燕尾槽穿横带,1米内1-2根,1米以上2-3根
- 攒边装板:板镶木框里,四周留伸缩缝,能自由胀缩
- 背面开卸力槽:槽深约板厚1/3-1/4,简单有效不影响外观
- 金属防变形条:30×3mm或40×4mm铝条,长度比板长短20-30mm
第七关:六面封漆
- 正面、背面、端面、侧面都做漆,端面吸水性是板面的好几倍,必须封死;只做正面不做背面,两面吸湿速度不一样,变形照来。底漆封闭比面漆更重要
老师傅的防变形口诀:含水率控源头,纹对纹抵消走;穿带攒边加结构,六面封漆最后守。
六、给普通用户四条建议
家里买了实木家具的用户,记住四条:
- 远离”绝地” :暖气片、空调出风口、阳光直晒处,都是变形加速器
- 控好湿度:室内40%-60%RH是黄金区间,冬天加湿、梅雨除湿
- 别用湿抹布擦:局部受潮是瓦变的常见诱因
- 心态放平:实木随季节轻微变形是天性,严重了再修
老师傅说几句掏心窝的
- “预防重于治疗” ——变形矫正又费工又效果不好,从源头控住才是正道
- “料不直,拼出来一定不直” ——别指望拼板能”纠偏”,进料就要方正
- “背对背拼板是零成本的好活” ——相邻木条弦面朝向相反,变形互相抵消,效果立竿见影
- “别迷信防变形剂” ——那些东西最多缓解一下,该做的结构措施一样不能少
- “轻微变形别较真” ——实木家具就是这样的,0.5mm/m以内是正常范围,客户一般都能接受
- “变形太严重的该报废就报废” ——别舍不得,做成成品再出问题损失更大
变形这事,判断靠眼力,预防靠体系。如果你在生产中反复被翘曲、瓦变、扭曲问题困扰——比如同一批桌面总出瓦变、换了料还是翘、拼板后变形比例居高不下——可以把具体情况(材种、板宽、含水率、变形类型和比例)说来听听,帮你分析到底是选材、干燥还是工艺的问题,对症下招。
木智答,家具厂随叫随到的”超级老师傅”,开料、拼板、机加、砂磨、组装、涂装全工序难题,7×24小时在线答。
家里的板子弯了扭了?”柜门翘了怎么调””拼板变形还能救吗”——拍照发给「木智答AI」,告诉它木材种类和环境湿度,老师傅给你出方案。新用户注册送 500 积分 → https://app.muzhida.cn