 木智答AI已上线:实木家具生产难题随问随答,新用户注册送500积分 → 点击体验
做实木家具这行,最怕老板问一句话:”这个月材料又超了?”
超在哪?十有八九出在开料。
材料成本占实木家具总成本的50%以上,有些硬木家具能占到六成。出材率差5个点,一年下来就是几十万的差距。很多厂开料师傅换了三四茬,出材率始终在65%-70%之间晃——别人家能做到78%甚至80%以上,差在哪?
差在方法和习惯上。今天把影响出材率的关键因素拆透了讲,最后给出8个能直接落地的技巧,拿去车间就能用。
一、先搞清楚:出材率为什么是利润命脉?
先算笔账。假设一个月用100方料,每方3000元,材料成本30万。出材率从70%提到78%,同样做那么多产品,每月能省2.4万料钱,一年就是近29万。一条断料锯加修边锯加双面刨的开料线,几万块就能搞定,一年不到就回本。
出材率不是某个工序的事,从采购到设计到开料到余料管理,每个环节都在影响。但最关键的变量有三个:原材料品质、产品设计、配料排料方式。
二、影响出材率的6个关键因素
| 因素 | 经验权重 | 典型问题 |
|---|---|---|
| 原材料品质 | 30%~40% | 弯曲度大、缺陷多、尖削度大——原木”底子”差,怎么切都省不了 |
| 产品设计 | 15%~20% | 零件尺寸和板材规格不匹配,2.44m的板做600mm的件剩40mm废料 |
| 配料排料方式 | 15%~20% | 一块板只切一种规格,余料全浪费;不划线直接下锯,切错了没法救 |
| 开料师傅水平 | 10%~15% | 同一台设备,老师傅和新手的出材率能差10% |
| 设备与刀具 | 10%~15% | 锯片厚薄、设备精度直接影响锯路损失和尺寸误差 |
| 管理水平 | 5%~10% | 余料不分类、订单不合并、规格不标准化,隐性浪费巨大 |
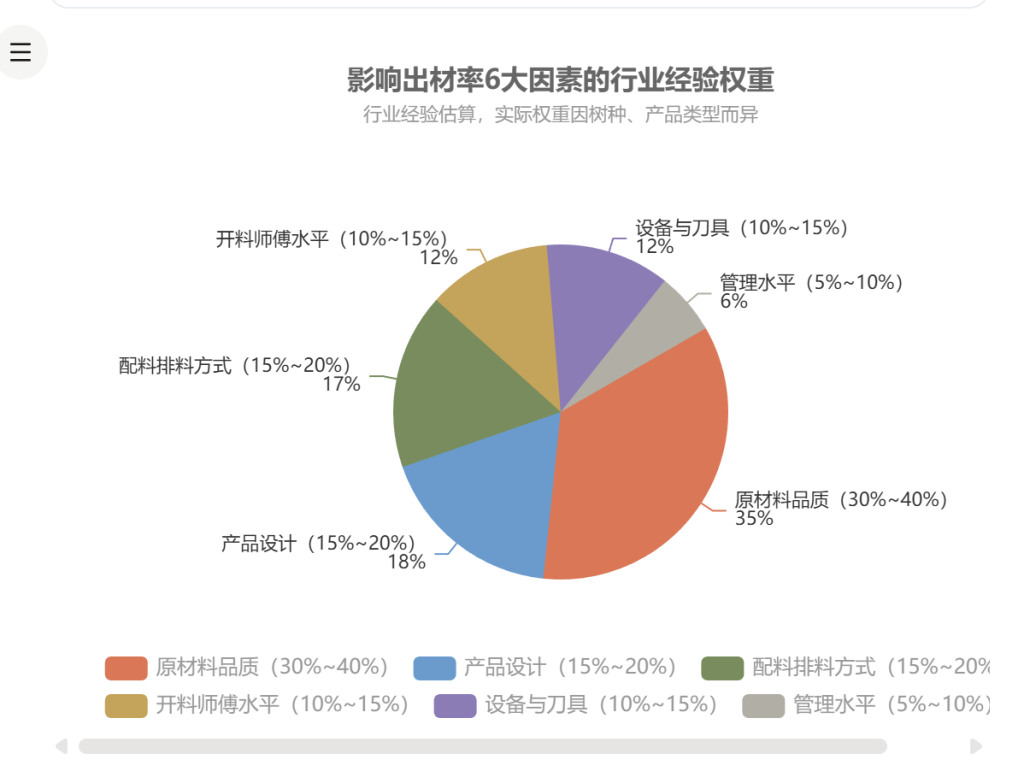
要注意,这些权重是”影响弹性”而不是”贡献占比”。原材料品质是上限的设定者——原木空洞多、开裂严重,后面环节再优化,提升空间也有限;而配料排料和管理水平,是在既定原料条件下”能挖出多少潜力”的关键。加工高价红木时,师傅经验和配料的权重会明显上升;做标准化程度高的松木家具,设备刀具的权重则相对突出。
一句话总结:选料匹配规格,排料软件来算,余量宁少勿多,余料分类不烂。
三、配料排料的核心原则
出材率高低,七分看配料,三分看操作。这就是开料配料这门手艺的门道——配料配对了,后面怎么切都顺。
1. 十六字原则
大材大用、小材小用、优材优用、劣材劣用。
说白了就是给每块料找到最合适的去处,不浪费。FAS级的好料做桌面、门板这些看得见的地方;普一级、普二级有节疤的料做内部结构件、抽屉板;短料窄料做连接件、把手、小零件。
2. 排料五字诀
先长后短、先宽后窄、先表后里、先弯后直、套裁利用。
- 先长后短:先截长料,剩下短的做小件。一上来就把长料切短了,等要长料时没了,这是新手最常犯的错
- 先宽后窄:先开宽料,边条再做窄料
- 先表后里:好料做表面件,差料做内部件
- 先弯后直:变形料先截掉弯的部分,或按弯的形状做造型件
- 套裁利用:框形零件中间挖出来的料,能做小零件
3. 配料方式怎么选
表格
| 配料方式 | 优点 | 缺点 | 出材率 |
|---|---|---|---|
| 单一配料法 | 操作简单、效率高 | 余料多、浪费大 | 65%-72% |
| 综合配料法 | 一块板配多种规格,料用得透 | 操作复杂,效率稍低 | 73%-80% |
| 先横截后纵解 | 截缺陷方便,适合缺陷多的料 | 好料损失多一些 | 70%-76% |
| 先纵解后横截 | 效率高,好料损失少 | 不适合弯曲、缺陷多的料 | 72%-78% |
中小厂做定制订单多,综合配料法最实用——同一块板上大中小料搭配着开,出材率比单一配料高8-12%。
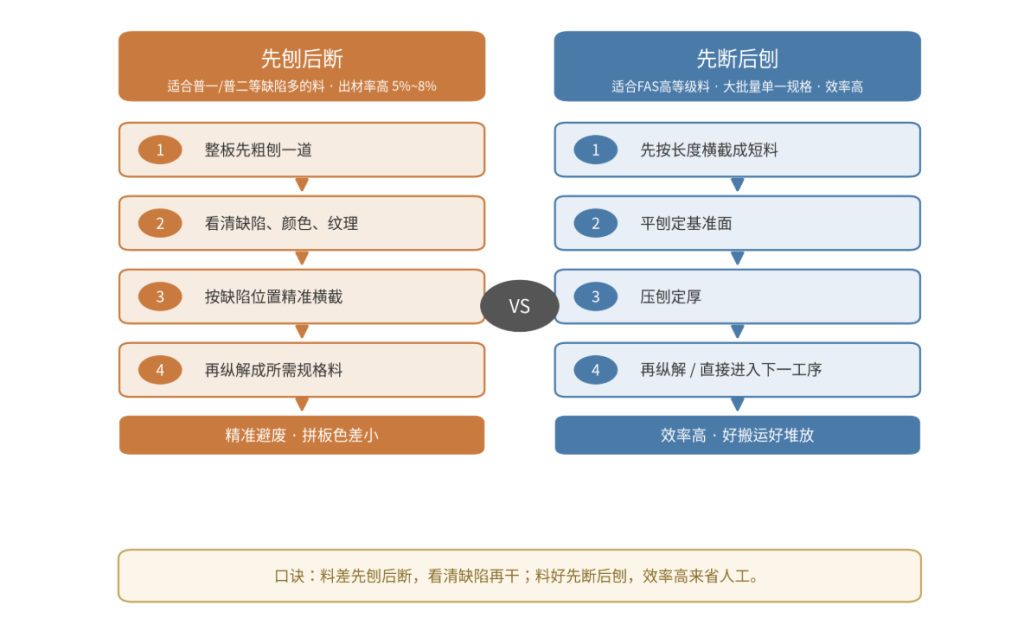
四、”先刨后断”还是”先断后刨”?选对方法,出材率差一大截
这是开料路线上第一个大选择题,选错了,后面怎么努力都补不回来。
表格
| 对比项 | 先刨后断 | 先断后刨 |
|---|---|---|
| 怎么做 | 整板先粗刨一道→看清缺陷和颜色→再横截纵解 | 先截成短料→再平刨压刨定基准定厚 |
| 核心优势 | 看清缺陷再下锯,精准避废;颜色纹理一目了然,拼板色差小 | 效率高,适合大批量;短料好搬运好堆放 |
| 主要缺点 | 整板刨效率低、占场地 | 没刨之前看不清里面,可能切完才发现有毛病 |
| 适合什么料 | 普一级、普二级等缺陷多的料;做清漆浅色漆的产品 | FAS等高等级料;做深色漆的产品;大批量单一规格 |
| 出材率影响 | 比先断后刨高5%-8%(缺陷料上优势更大) | 效率高出材率低一些 |
口诀:料差先刨后断,看清缺陷再干;料好先断后刨,效率高来省人工。
实际生产中很多厂是混合用:大料好料先断后刨提效率,差料小料先刨后断高出材。拼板料通常先纵解成条再粗刨选色,保证同一批拼板颜色均匀。
五、设备与工艺怎么配合?选对搭配,1+1>2
1. 锯路宽度——最容易被忽视的浪费
锯片越厚,切掉的废料越多。一块2.4m的板切10刀:
- 用4mm锯片,锯路总损失40mm
- 用2.5mm薄锯片,锯路总损失25mm
- 差了15mm,差不多能多切一块小料
但薄锯片不是万能的——对设备精度要求高,切硬木要谨慎,进给速度得慢。2.5-3mm是比较实用的厚度区间。
2. 不同设备的出材率对比
表格
| 设备 | 锯路宽度 | 出材率提升 | 适合场景 |
|---|---|---|---|
| 推台锯 | 3.5-5mm | 基准 | 补件、异形、小订单 |
| 断料锯 | 3-4mm | +2%-3% | 批量定长截断 |
| 修边锯(单片纵锯) | 2.5-3.5mm | +5%-8% | 中小厂纵解主力 |
| 多片纵解锯 | 2.5-4mm | +8%-12% | 大批量统一规格条料 |
| 优选锯 | 2.5-3.5mm | +10%-15% | 规格多、缺陷优化 |
| 数控带锯 | 1-2mm | +5%-10% | 曲线异形件 |
3. 三个经典设备工艺搭配
搭配一:修边锯 + “以锯代刨”——省料又省工序
好的修边锯配薄锯片,开出的料直接达到拼板要求,省掉粗刨工序,减少1-2mm刨削余量,出材率提高2%-3%,还省一台刨床和一个操作工。关键是锯片要常磨,钝了切面有波浪就废了。
搭配二:优选锯 + 综合配料法——自动算出最优方案
优选锯能扫描缺陷、颜色、长度,自动计算多规格最优切割方案。人工排料利用率通常75%-82%,优选锯几秒就能生成92%以上的方案。适合规格多、批量中等以上的工厂。
搭配三:断料锯 + 修边锯 + 双面刨——开料线黄金搭档
断料锯定长→修边锯修边开条→双面刨定厚刨光。三台顺流生产,效率比单台零散用高30%以上。30人左右规模的实木厂最主流的配置。
六、8个实操技巧,拿去车间就能用
技巧1:开料前先把所有料翻一遍
别上来就切。先把板材按厚度、宽度、等级分类堆放,心里有数——哪块料做什么大概有个谱。找料方便,排料也更有底。
技巧2:用电脑排料软件,替代”拍脑袋”
人工排料利用率通常75%-82%,排料软件(CutList Optimizer等)能做到92%以上。输入零件尺寸和板材规格,几秒出方案。一个月用100方料,光这一项就能省出5-10方。
技巧3:划线预排,确认排得下再下锯
特别是异形件、框形件,先在板上画好线,确认能排下再切。一刀下去切错了,整块板就废了。出材率能提高5%-10%。
技巧4:加工余量能减就减
以前设备精度不够,长度留10mm、宽度留5mm、厚度留3mm。现在设备精度上来了,长度留5mm、宽度留3mm、厚度留1.5mm就够了。加工余量每减少1mm,出材率约提高1%-2%。
技巧5:缺陷对准锯缝,好料不浪费
排料时先看清板上的节疤、虫眼、裂纹在哪,把缺陷安排在两个零件之间的锯缝上,或者零件的非重要部位(如榫头根部、底面)。好料用在明面上,差料不浪费。
技巧6:长短搭配、套裁利用
同一块板上长料短料搭配着开。框形零件中间挖出来的料做小零件。矩形零件在工艺允许时90度旋转排布,灵活度大幅提升。
技巧7:余料分类管理,别当垃圾扔
余料按树种、规格、等级分类存放。小订单、补件、小零件优先用余料。大厂余料能占到总用料的20%,管好了就是纯利润。指接拼板也能把短料窄料变废为宝,小料利用率提高30%以上。
技巧8:出材率考核到班组,和绩效挂钩
光喊”省料”没用,把出材率指标拆到每个班组、每个开料师傅,月结月清,省了奖、超了罚,大家才有动力。同时注意——出材率不是越高越好,要和效率、质量一起考核,不能为了省料把产品做差了。
七、老师傅的几句经验话
- “开料前先翻料,心里有数再下锯” ——不看料就切的,十有八九浪费
- “宁窄勿宽、宁短勿长” ——开小了还能调,开大了就是废料
- “排料是个技术活,也是个经验活” ——干了十几年的老师傅,看一眼料就知道怎么切最省
- “设备买的时候心疼,用起来省钱” ——好的设备省的料钱,一两年就赚回来了
- “出材率要从采购算到余料” ——不是开料一个工序的事,设计对了天然就省料
- “薄锯片不是越薄越好” ——2.5-3mm最实用,太薄了跑偏断刀反而浪费
八、不同规模工厂的升级建议
表格
| 工厂规模 | 建议配置 | 预期效果 |
|---|---|---|
| 小作坊(10人以下) | 推台锯 + 断料锯 + 小刨床 | 够用就行,靠师傅经验补 |
| 中小型厂(10-50人) | 断料锯 + 修边锯 + 双面刨 | 出材率提5%-8%,回本快 |
| 大型工厂(50人以上) | 优选锯 + 多片锯 + 双面刨 | 规模效应显著,出材率可达80%+ |
出材率这事,说到底是”精打细算”四个字。从选料采购到排料开料,从设备选型到余料管理,每一步都有优化空间。如果你在开料中遇到具体问题——比如出材率上不去、排料方案不知道怎么优化、该不该上优选锯——可以把你的情况(材种、产品、设备、当前出材率)说来听听,帮你分析瓶颈在哪,给出针对性建议。
木智答,家具厂随叫随到的”超级老师傅”,开料、拼板、机加、砂磨、组装、涂装、包装全工序难题,7×24小时在线答。
开料配料还有拿不准的?”2.44m 的板怎么排最省料””修边锯和多片锯怎么选”——直接问「木智答AI」,7×24 在线的老师傅,还能拍照提问。新用户注册送 500 积分 → https://app.muzhida.cn