 木智答AI已上线:实木家具生产难题随问随答,新用户注册送500积分 → 点击体验
车间里最常见的一幕:早上八点,老板站在车间中间发号施令——”这批椅子先停停,张总那套柜子急,先干他的!”到了下午,又一个电话:”李总的餐桌明天必须发货,所有人先装餐桌!”一周下来,椅子开了料堆在角落,柜子做了一半等五金,餐桌赶出来了,另外三家客户的交期全拖了。
中小家具厂的乱,十有八九乱在生产计划和排单上:插单不断、急单乱飞、交期十单拖三单,在制品堆满车间过道。想治这个病,不用一上来就上ERP、搞APS,小厂有小厂的土办法——三张表、一块板、一套规矩,就能从”拍脑袋”过渡到”看数据”。今天把产能怎么算、订单怎么排、急单怎么插、库存怎么控,一次讲透。
一、先看清:排产乱,乱在哪四种病?
先对号入座,看看你厂中了几条:
| 病症 | 典型表现 | 后果 |
|---|---|---|
| 没计划,想到啥做啥 | 车间每天等老板派活,工人不知道明天干啥 | 该交的没做,不急的做了一堆 |
| 计划排了执行不了 | 排得满满当当,一开工不是缺料就是设备坏 | 计划和实际两张皮,排了白排 |
| 无限插单 | 客户一催就插,越插越乱 | 所有订单一起拖,全线延期 |
| 只看交期不看效率 | 什么产品都混着做,天天换产调机 | 换色调机吃掉半天产量,人累活少 |
病根就一条:接单靠拍胸脯,排产靠拍脑袋,进度靠拍大腿。
二、先算家底:你的厂到底能干多少?
排产前先回答一个问题:一个月到底能出多少活?很多老板答不上来,凭感觉说”百八十套吧”——这个”吧”字,就是延误的开始。
小厂算产能,三个笨办法够用:
- 按过去3个月平均产量打8折。比如前三个月平均月产100套,计划产能就按80套排。留20%的余量给设备故障、返工、插单——排100%满,一有风吹草动全线崩;排80%,心里不慌
- 分工序算,看瓶颈。涂装一天出20套,开料一天开50套,全厂产能就按20套算。别按最快的工序算,那是自欺欺人
- 给主打产品建BOM(物料清单) 。一套餐桌用多少方料、多少五金、几组漆,列清楚;实木料要按出材率加损耗算,不能按净尺寸算。接单时一算就知道:库里料够不够、要不要采购、采购周期几天——别等开料了才发现料不齐
举个最实在的例子。一个20来人的小厂,各工序一天的产能摸出来是这样:
| 工序 | 日产能(套) | 备注 |
|---|---|---|
| 开料/拼板 | 40 | 两台锯,够用 |
| 机加工 | 30 | CNC加班能到35 |
| 砂磨 | 25 | 手工活,招人难 |
| 组装 | 30 | 人手够 |
| 涂装 | 20 | 晾干房就那么大,两班倒也到25 |
瓶颈明摆着在涂装,全厂日产能就按20套算,月产能约500套,计划再打8折按400套排。开料一天开40套?多出来的20套全是堆在涂装门口的在制品。这张表让各工序长都看一眼,谁都别再闷头猛干。
三、接单先评审:别什么单都往里塞
很多厂的问题是订单从销售直接丢到车间,车间拿到什么做什么,计划形同虚设。解决的办法是接单环节就设一道评审关——不是客户要什么就应什么,先过三关再排产。
第一关:物料关——料齐不齐?
排产前花半小时做一次齐套检查:板材到了没?五金齐不齐?外协件回没回?特殊面料/油漆有没有库存?很多厂排了计划才发现缺料,上线后停工等料,比排产前多花半小时查料亏得多。
第二关:产能关——做得过来吗?
拿订单的规格和数量,对着工序产能表算一遍:瓶颈工序(通常是涂装)排得进不?如果排进去会顶掉哪个已有订单?需要加班还是外发?算不清就不接,或者跟客户谈延期。
第三关:工艺关——做得出来吗?
特殊工艺(雕花、异形、特殊漆面)车间有没有能力做?要不要外发?外发周期多长?新材料要不要先打样?没把握的先打样验证,别直接上量产。
三关都过了,再登记排产。评审不用搞复杂,小厂老板或生产主管一个人就能拍板,关键是养成”先算再承诺”的习惯,别客户说几号就应几号。
四、三张表+一块板:小厂排产的全部家当
第一张:订单汇总表——接单就登记,交期、数量、规格、特殊要求一目了然:
| 订单号 | 客户 | 产品 | 数量 | 下单日 | 交货日 | 状态 | 备注 |
|---|---|---|---|---|---|---|---|
| D0601 | 张总 | 餐桌椅 | 10套 | 6/1 | 6/20 | 生产中 | — |
| D0602 | 李总 | 衣柜 | 5个 | 6/3 | 6/25 | 待生产 | 改尺寸 |
第二张:周生产计划表——把订单排到每道工序。小厂可以用”C+3+N”三层排法:
- C层(订单池) :所有评审通过的订单放进池子,按交期倒排,形成未来几周的粗能力计划
- 3层(三日滚动锁定) :未来3天的排产计划锁定,原则上不插单,给车间一个稳定的执行窗口
- N层(每日微调) :每天根据实际进度微调后面的计划,但要经过排产人统一调整,不允许车间或销售直接改单
这个模式的好处是:给加急单留出明确的绿色通道,而不是让所有单都变成急单。3天内的锁定区不动,急单只能塞到3天后的空档,或者走加急通道谈代价。
排产守六条规矩:
- 交期优先:交期近的先排,远的后排
- 同类合并:同款式、同颜色、同材质的凑一批做,开料一批开、喷漆一批喷,少换产
- 瓶颈满负荷:涂装这类瓶颈工序排满不闲着,非瓶颈跟上它的节奏就行,做太快只会堆半成品
- 留10%-20%缓冲:别排满,异常和急单有地方塞
- 长周期件先动:需要外发的、生产周期长的(实木餐桌含养生可能要30天,衣柜只要几天)提前开工,按交期倒推,保证一套货同天齐套入库
- 接单先核库存和产能,再承诺交期——别客户说几号就应几号
交期怎么承诺?用倒排法:客户要6月20号到货,往前推——路上运输2天、包装1天、涂装含晾干5天、组装2天、砂磨2天、机加4天、开料拼板加养生7天、采购备料3天,全加起来26天,再留4天缓冲,那最晚5月22号就得正式接单。这么一算就知道,6月初才来的单子喊20号交,要么插单谈加价,要么老老实实谈交期,拍胸脯答应了就是挖坑自己跳。另外记住一条:销售、采购、车间每天要通气——订单有变动,采购第一时间知道停料,车间第一时间知道调活,别等料买回来了才说客户改了款。
第三张:进度跟踪表——每天下班前更新,延期单标红:
| 订单号 | 产品 | 数量 | 计划完成 | 当前进度 | 延期原因 |
|---|---|---|---|---|---|
| D0601 | 餐桌椅 | 10 | 6/18 | 开料完,机加中 | — |
| D0602 | 衣柜 | 5 | 6/23 | 待开料 | 等五金 |
一块白板挂车间:当天任务写上去,干完一项划一项,人人看得见。再配两个十分钟小会——早会派活讲注意事项,夕会对账说问题;每周一开半小时生产例会,协调上周烂摊子、排本周活。
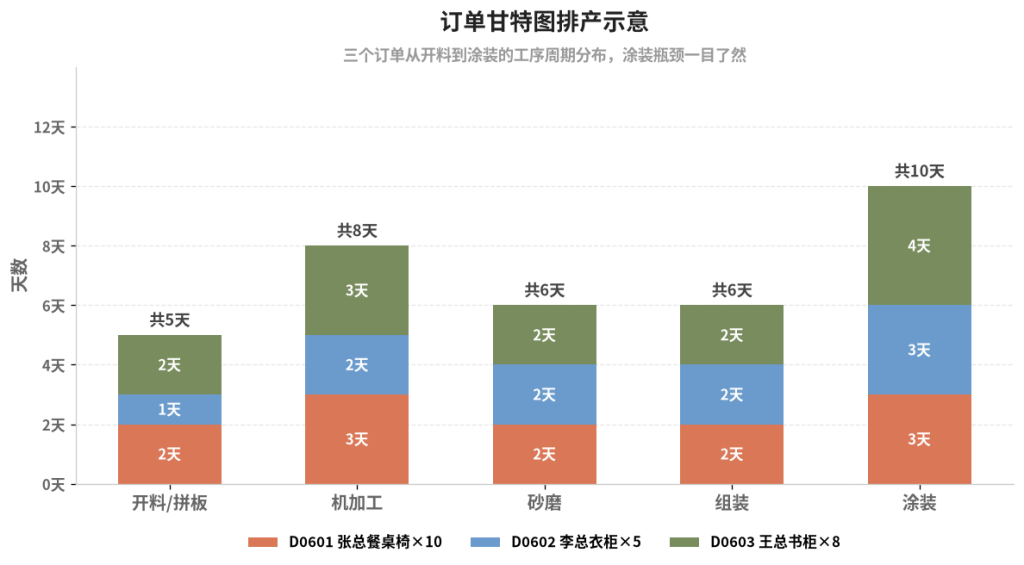
表跑顺了,可以在Excel里画张甘特图:每个订单、每道工序画成横道,哪段忙哪段闲、瓶颈在哪,一眼看穿。有厂靠甘特图加工序平衡,把生产线平衡率从38%拉到87%。
五、急单插单:堵不住,就立规矩
小厂完全不插单不现实,但”来单就插”等于慢性自杀。有诊断数据显示,部分工厂加急单占比超过40%,而根因不是客户真急,是工厂没有科学的排产计划。插单四条铁规:
- 设硬门槛:只有交期在3天以内的订单才走加急通道。每月加急单占比超过15%时,要启动根因分析——是交期承诺太乐观,还是产能确实不够
- 插单要有代价:加急费要谈,或者客户同意调整别的单交期。免费加急惯了,客户个个当你是救火队
- 插单要审批:只有一个人能拍板(老板或生产主管),车间主任、业务员谁都能插,计划就彻底废了
- 插单要公示:插了什么单、影响哪些单、各自延几天,白板写清楚,被影响的客户提前打招呼
处理流程固定五步:客户提急单 → 评估对现有计划影响 → 拍板接不接、谁往后排 → 通知车间和被影响客户 → 调整计划表。插单是止痛药,偶尔用救命,天天吃上瘾。
六、库存和在制品:三头平衡的减压阀
交期、产能、库存本来就是打架的:想交得快就得备货,备多了压资金;想产能高就得批量大,批量大换产少但库存涨;想库存少就得小批量多批次,换产又多效率又低。小厂怎么平衡?四招:
1. 产品分两类,策略分开走
| 类型 | 特点 | 怎么排 |
|---|---|---|
| 畅销标准款 | 销量大、款式稳 | 按库存生产(MTS):备0.5-1个月销量的安全库存,卖了就补,交期快、效率高 |
| 定制/慢销款 | 批量小、变数大 | 按订单生产(MTO):接单才做,零库存压力,不压钱 |
2. 推拉结合:通用件、标准件提前做(推),成品、定制件按单做(拉)。比如柜身是标准尺寸提前做好,门板颜色尺寸按订单定——既快又不压货。
3. 小单合并、大单分批:几个小订单凑一批做,省换产;大单谈分批交货,比如100套先交20套,产能压力立减,客户也能先上样。
4. 卡死在制品(WIP) :车间里同时流动的半成品要封顶——每道工序门口最多放几套,堆满了前道就停手。在制品越多,周期越长、磕碰越多、越容易漏单拖期。记住:半成品堆着不叫产能,叫压在车间里的钱。 有厂把这块理顺,半成品积压降了三成多。
七、什么时候上系统?先把基本功打扎实
表不够用了再谈系统,顺序别反:
| 阶段 | 时间 | 干什么 | 投入 |
|---|---|---|---|
| 一 | 1-3个月 | 建BOM、编物料编码、库位规范、账实相符 | 花精力,几乎不花钱 |
| 二 | 3-6个月 | 上轻量级生产管理系统,订单→排产→物料需求数据化 | 几万到十几万 |
| 三 | 6-12个月 | 推拉动式生产,设库存预警阈值 | 系统延伸应用 |
| 四 | 持续 | 盯住准时交付率、库存周转率、设备利用率 | — |
有厂上线后半成品积压降32%、资金周转率提28%、换线时间少40%——但前提是BOM准、台账清。基础数据一塌糊涂,上什么系统都白搭,只是把糊涂账从本子搬进电脑。
老师傅说几句掏心窝的
- “计划不如变化快,但没计划更乱” ——有计划垫底,变化来了调一调就行
- “排产排八分满,睡得着觉” ——100%满负荷,一个异常全线崩
- “插单是止痛药,吃多了上瘾” ——能不插就不插,插了必须讲代价
- “计划是给车间干的,不是给老板看的” ——花里胡哨没用,能执行才是好计划
- “白板比软件管用的时候,就别买软件” ——三张表没跑顺,上系统纯属烧钱
排产排到最后,排的不是单子,是交期、产能和库存之间的那杆秤。如果你厂正被插单拖期、在制品堆成山、交期承诺没底气折磨着——可以把你们的月均订单量、工序人数、现在怎么排单说来听听,帮你搭一套小厂能用的排单规矩和三张表,先让车间转顺了再说。
木智答,家具厂随叫随到的”超级老师傅”,开料、拼板、机加、砂磨、组装、涂装、包装全工序难题,7×24小时在线答。
排产排单还有拿不准的?”交期怎么定、急单怎么插、瓶颈工序怎么排”——直接问「木智答AI」,7×24 在线的老师傅,还能拍照提问。新用户注册送 500 积分 → https://app.muzhida.cn